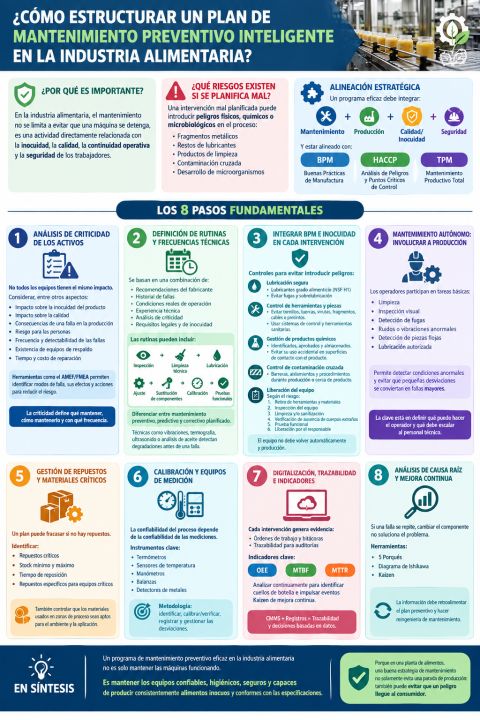
En la industria alimentaria, el mantenimiento no se limita a evitar que una máquina se detenga, es una actividad directamente relacionada con la inocuidad, la calidad, la continuidad operativa y la seguridad de los trabajadores.
Una intervención mal planificada puede introducir peligros físicos, químicos o microbiológicos en el proceso: fragmentos metálicos, restos de lubricantes, productos de limpieza, contaminación cruzada o condiciones que favorezcan el desarrollo de microorganismos.
Por eso, un programa eficaz debe integrar Mantenimiento + Producción + Calidad/Inocuidad + Seguridad, y estar alineado con las Buenas Prácticas de Manufactura (BPM), HACCP y los principios de Mantenimiento Productivo Total (TPM). Comparto 8 pasos fundamentales:
1. Análisis de criticidad de los activos
No todos los equipos tienen el mismo impacto.
Antes de definir frecuencias y recursos, es necesario clasificar los activos considerando, entre otros aspectos:
Impacto sobre la inocuidad del producto – Impacto sobre la calidad – Consecuencias de una falla sobre la producción – Riesgo para las personas – Frecuencia y detectabilidad de las fallas – Existencia de equipos de respaldo -Tiempo y costo de reparación.
Herramientas como el AMEF/FMEA (Análisis de Modos y Efectos de Falla) permiten identificar modos de falla, sus efectos y las acciones necesarias para reducir el riesgo.
La criticidad debería determinar qué mantener, cómo mantenerlo y con qué frecuencia, evitando aplicar el mismo criterio a todos los equipos.
2. Definición de rutinas y frecuencias técnicas
Las tareas preventivas deben definirse a partir de una combinación de: Recomendaciones del fabricante – Historial de fallas – Condiciones reales de operación – Experiencia técnica – Análisis de criticidad – Requisitos legales y de inocuidad aplicables.
Las rutinas pueden incluir:
Inspección → limpieza técnica → lubricación → ajuste → sustitución de componentes → calibración → pruebas funcionales.
Es importante diferenciar entre mantenimiento preventivo, predictivo y correctivo planificado.
Por ejemplo, el análisis de vibraciones, termografía, ultrasonido o análisis de aceite puede permitir detectar una degradación antes de que se produzca una falla.
3. Integrar BPM e inocuidad en cada intervención
Este es uno de los puntos que diferencia al mantenimiento convencional del mantenimiento en una planta alimentaria.
Cada intervención debe contemplar controles para evitar introducir peligros al proceso.
Lubricación segura:
Utilizar lubricantes apropiados para la aplicación y, cuando exista posibilidad de contacto incidental con alimentos, productos con la clasificación correspondiente, como NSF H1.
Además, deben evitarse fugas, sobrelubricación y acumulaciones que puedan convertirse en fuentes de contaminación.
Implementar sistemas de control antes y después de la intervención para evitar: Tornillos o tuercas olvidados – Virutas metálicas – Fragmentos de herramientas – Cables o precintos.
Cuando corresponda, utilizar sistemas de control de objetos extraños y herramientas adecuadas al ambiente sanitario.
Gestión de productos químicos:
Lubricantes, adhesivos, limpiadores, desengrasantes y otros productos utilizados durante el mantenimiento deben estar identificados, aprobados y correctamente almacenados, evitando su uso accidental sobre superficies que puedan afectar al producto.
Control de contaminación cruzada:
Cuando una intervención se realiza durante producción o cerca de producto expuesto, deben establecerse barreras, aislamientos y procedimientos específicos para evitar contaminación.
Liberación del equipo:
Finalizado el trabajo, debe existir un procedimiento documentado que contemple, según el riesgo:
Retiro de herramientas y materiales – Inspección del equipo – Limpieza y/o sanitización – Verificación de ausencia de cuerpos extraños – Prueba funcional – Liberación por el responsable.
El equipo no debería volver automáticamente a producción simplemente porque el mantenimiento haya terminado.
4. Mantenimiento Autónomo: involucrar a Producción
El TPM incorpora el concepto de Mantenimiento Autónomo, donde los operadores participan en actividades básicas como: Limpieza – Inspección visual – Detección de fugas – Identificación de ruidos o vibraciones anormales – Detección de piezas flojas – Lubricación autorizada.
Esto permite detectar rápidamente condiciones anormales y evitar que pequeñas desviaciones se conviertan en fallas mayores.
La clave está en definir claramente qué puede hacer el operador y qué debe ser escalado al personal técnico.
5. Gestión de repuestos y materiales críticos
Un plan preventivo puede fracasar aunque las rutinas estén correctamente diseñadas si no existen los repuestos necesarios. Por eso conviene identificar: Repuestos críticos – Stock mínimo y máximo – Tiempo de reposición – Repuestos específicos para equipos críticos.
También es importante controlar que los materiales utilizados en zonas de proceso sean aptos para el ambiente y la aplicación correspondiente.
6. Calibración y equipos de medición
La confiabilidad del proceso también depende de la confiabilidad de las mediciones.
El programa debería contemplar los instrumentos que pueden afectar la calidad o inocuidad, por ejemplo: Termómetros – Sensores de temperatura – Manómetros – Balanzas – Detectores de metales.
Debe establecerse una metodología para identificar, calibrar/verificar, registrar y gestionar las desviaciones encontradas.
7. Digitalización, trazabilidad e indicadores
Cada intervención debería generar evidencia:
Digitalización, Registros (CMMS) y Mejora Continua
Registrar cada acción mediante órdenes de trabajo y bitácoras para asegurar la trazabilidad requerida en auditorías. Analiza de forma continua indicadores clave como OEE, MTBF y MTTR (OEE: Overall Equipment Effectiveness o Eficacia Global del Equipo. MTBF: Mean Time Between Failures o Tiempo Medio Entre Fallas. MTTR: Mean Time To Repair o Tiempo Medio de Reparación) para identificar cuellos de botella e impulsar eventos Kaizen de mejora continua.
8. Análisis de causa raíz y mejora continua
Cuando una falla se repite, cambiar nuevamente el componente puede resolver el síntoma, pero no necesariamente el problema.
Para fallas relevantes o recurrentes pueden utilizarse herramientas como: 5 Porqués – Diagrama de Ishikawa – Kaizen.
La información obtenida de las fallas debe retroalimentar el plan preventivo. Hacer reingeniería de Mantenimiento.
En síntesis
Un programa de mantenimiento preventivo eficaz en la industria alimentaria no es solamente mantener las máquinas funcionando.
Es mantener los equipos confiables, higiénicos, seguros y capaces de producir consistentemente alimentos inocuos y conformes con las especificaciones.
Porque en una planta de alimentos, una buena estrategia de mantenimiento no solamente evita una parada de producción: también puede evitar que un peligro llegue al consumidor.
Autor:
Estudió Ingeniería en la Universidad Tecnológica Nacional (UTN) – Facultad Regional Bahía Blanca, con más de 25 años de experiencia en áreas de Mantenimiento y Seguridad Industrial, desarrollada en empresas nacionales y multinacionales.
Especialista en gestión y optimización de procesos de mantenimiento, con experiencia en la mejora de la eficiencia y eficacia operativa, planificación del mantenimiento, desarrollo de equipos de alto desempeño e implementación de metodologías orientadas a la mejora continua.
Cuenta con formación en Sistemas de Gestión de Seguridad y Salud en el Trabajo – ISO 45001:2018, y amplia experiencia en la implementación y seguimiento de herramientas como TPM, Mantenimiento Autónomo y Metodología 5S, así como en procesos de cambio cultural y desarrollo de equipos de alta performance.
Su experiencia profesional combina el conocimiento técnico del mantenimiento industrial con la gestión de personas y procesos, permitiendo abordar las necesidades de mantenimiento desde una perspectiva integral, orientada a la confiabilidad de los equipos, la eficiencia operativa y la mejora continua.
Actualmente, orienta su experiencia al desarrollo y capacitación de profesionales y equipos de mantenimiento, con especial foco en industrias vinculadas al rubro alimenticio, buscando transferir herramientas y experiencias prácticas que puedan ser aplicadas directamente en los procesos productivos.
Miembro de la alianza con Sabuqui Kaizen.
Portal de Inocuidad © Se prohíbe la reproducción total o parcial de los contenidos sin citar su fuente o solicitar autorización.
Aquí pueden dejarnos sus comentarios